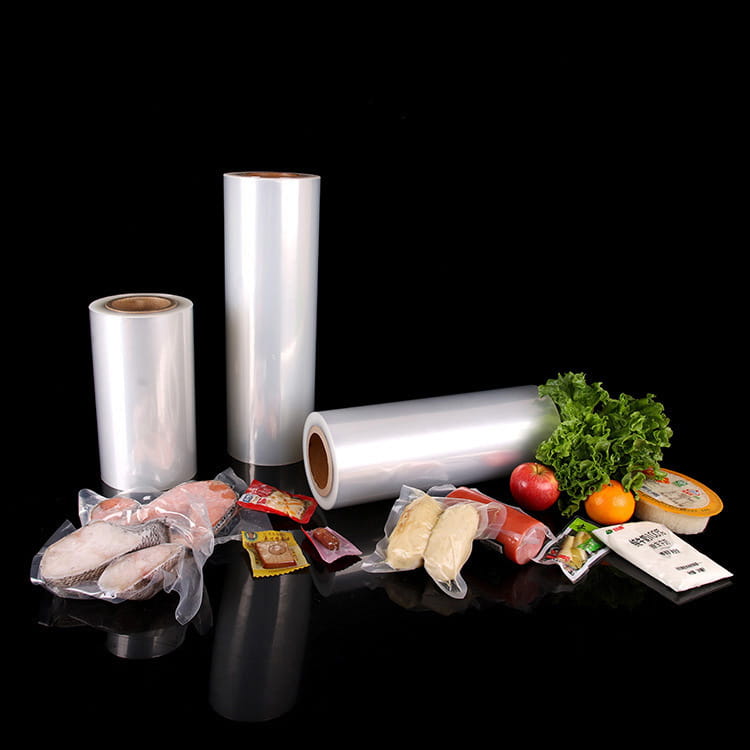


দ কম্পোজিট মুদ্রিত ফিল্ম আঠালো বা কো-এক্সট্রুশন প্রক্রিয়ার মাধ্যমে উপকরণের একাধিক স্তর দিয়ে তৈরি। এর গঠনে সাধারণত একটি সাবস্ট্রেট স্তর (যেমন PET, BOPP), একটি বাধা স্তর (যেমন অ্যালুমিনিয়াম ফয়েল, EVOH) এবং একটি তাপ-সিলিং স্তর অন্তর্ভুক্ত থাকে। তাপ-সিলিং স্তরটি সবচেয়ে ভিতরের স্তরে অবস্থিত এবং বিষয়বস্তুর সাথে সরাসরি যোগাযোগ করে। এর মূল কাজ হল তাপ-সিলিং প্রক্রিয়ার মাধ্যমে একটি নির্ভরযোগ্য সিলিং ইন্টারফেস গঠন করা।
এই ফাংশনটি সহজ বলে মনে হচ্ছে, কিন্তু এটি আসলে একাধিক দ্বন্দ্বের ভারসাম্য প্রয়োজন:
দ game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
দ balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
দ coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
দ performance defects of the heat seal layer may directly lead to packaging failure:
অপর্যাপ্ত তাপ সীল শক্তি ফুটো সৃষ্টি করে, যার ফলে সামগ্রীর ক্ষতি বা দূষণ হয়;
তাপ সীল স্তরের বার্ধক্য delamination বাড়ে, যা বাধা বৈশিষ্ট্য ধ্বংস করে;
অসম তাপ সীলগুলি দুর্বল পয়েন্ট তৈরি করে, প্যাকেজের প্রভাব প্রতিরোধ ক্ষমতা হ্রাস করে।
দ performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
নিম্ন-তাপমাত্রার তাপ সিলযোগ্যতা উচ্চ-গতির প্যাকেজিং উত্পাদন লাইনের জীবনরেখা। উদাহরণ হিসাবে কাস্ট পলিপ্রোপিলিন (CPP) নিলে, এর তাপ সীল তাপমাত্রা সাধারণত প্রথাগত পলিথিন (PE) এর চেয়ে 20-30℃ কম থাকে, যার অর্থ কম সরঞ্জাম শক্তি খরচ এবং কম তাপ সিল সময় (0.5 সেকেন্ডেরও কম করা যেতে পারে), যার ফলে উল্লেখযোগ্যভাবে উত্পাদন দক্ষতা উন্নত হয়।
দ realization of low-temperature heat sealability depends on the molecular structure design of the material:
আণবিক ওজন বন্টন: সংকীর্ণ আণবিক ওজন বন্টন সহ CPP-এর গলনাঙ্ক কম থাকে, কিন্তু ব্লেন্ডিং টেকনোলজির মাধ্যমে তাপ সীলের শক্তি এবং দৃঢ়তার ভারসাম্য বজায় রাখা প্রয়োজন;
সংযোজন নির্বাচন: পলিবিউটিন (পিবি) এর মতো প্লাস্টিকাইজারগুলি গলনাঙ্ক কমাতে পারে, তবে বাধা বৈশিষ্ট্যগুলিকে প্রভাবিত না করার জন্য সংযোজনের পরিমাণ নিয়ন্ত্রণ করা প্রয়োজন।
যেসব খাবারের জন্য উচ্চ তাপমাত্রার জীবাণুমুক্তকরণের প্রয়োজন হয় (যেমন টিনজাত খাবার, তাত্ক্ষণিক খাবারের প্যাক) বা ওষুধের (যেমন ইনজেকশন), তাপ সীল স্তরটিকে 121 ডিগ্রি সেলসিয়াস বা তারও বেশি তাপমাত্রা সহ্য করতে হবে। সংশোধিত পলিথিন (PE) তাপ সীল শক্তি বজায় রেখে গলনাঙ্ককে 140°C এর উপরে বাড়াতে ব্লেন্ডিং প্রযুক্তি (যেমন ইথিলিন-ভিনাইল অ্যাসিটেট কপোলিমার EVA বা ইথিলিন-এক্রাইলিক অ্যাসিড কপোলিমার EAA যোগ করা) ব্যবহার করে।
দ key to high temperature stability lies in the thermal oxidation stability of the material:
দ addition of antioxidants can delay the degradation of the material at high temperatures;
দ formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
দ uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
দ destruction of uniformity may be caused by:
কাঁচামালের ওঠানামা: যেমন পলিমার আণবিক ওজনের অসম বন্টন;
প্রক্রিয়াকরণ পরামিতি বিচ্যুতি: যেমন অসামঞ্জস্যপূর্ণ এক্সট্রুশন তাপমাত্রা এবং শীতল গতি;
পরিবহন এবং স্টোরেজ অবস্থা: যেমন উচ্চ তাপমাত্রা এবং উচ্চ আর্দ্রতা পরিবেশ উপাদান আর্দ্রতা শোষণ বা স্ফটিককরণ ঘটায়।
তাপ সীল শক্তি সিলিং নির্ভরযোগ্যতা পরিমাপের জন্য মূল সূচক। বিভিন্ন প্রয়োগের পরিস্থিতিতে তাপ সীল শক্তির জন্য প্রয়োজনীয়তা উল্লেখযোগ্যভাবে পরিবর্তিত হয়:
সাধারণ খাদ্য প্যাকেজিং: বিষয়বস্তু ফুটো প্রতিরোধ করতে পরিবহন সময় কম্পন এবং এক্সট্রুশন প্রতিরোধ করা প্রয়োজন;
ওষুধের প্যাকেজিং: জীবাণুমুক্ত বিচ্ছিন্নতা নিশ্চিত করতে সুই খোঁচা প্রতিরোধ করতে হবে;
শিল্প পণ্য প্যাকেজিং: ভাঙ্গা থেকে প্যাকেজিং প্রতিরোধ করার জন্য ভারী বস্তুর স্ট্যাকিং প্রতিরোধ করা প্রয়োজন।
দ improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
দ performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. সিলিং: বিষয়বস্তু ফুটো প্রতিরোধ করার জন্য একটি সরাসরি বাধা
তরল প্যাকেজিংয়ে, অপর্যাপ্ত তাপ সীল শক্তি সহজেই পিনহোল বা ফাটল সৃষ্টি করতে পারে, যার ফলে বিষয়বস্তু ফুটো হয়ে যায়। উদাহরণস্বরূপ, সয়া সস প্যাকেজিংয়ে, পরিবহনের সময় কম্পন এবং এক্সট্রুশন সহ্য করার জন্য তাপ সীলের শক্তি অবশ্যই ≥18N/15 মিমি হতে হবে।
সিল করার ব্যর্থতা একটি চেইন প্রতিক্রিয়া ট্রিগার করতে পারে:
বিষয়বস্তু ফাঁস পণ্য ক্ষতি বাড়ে;
বাহ্যিক দূষকগুলি প্যাকেজে প্রবেশ করে, সামগ্রীর অবনতিকে ত্বরান্বিত করে;
ভোক্তাদের বিশ্বাস কমে যায়, ব্র্যান্ড ইমেজ ক্ষতিগ্রস্ত হয়।
দ uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
দ damage of barrier properties may be caused by:
তাপ সীল স্তর এবং বাধা স্তর মধ্যে অপর্যাপ্ত আনুগত্য;
তাপ সিলিং প্রক্রিয়ার সময় উত্পন্ন মাইক্রোপোরস;
পরিবেশগত কারণ (যেমন আর্দ্রতা এবং তাপমাত্রা) দ্বারা সৃষ্ট উপাদান বার্ধক্য।
দ toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
অপর্যাপ্ত যান্ত্রিক বৈশিষ্ট্য হতে পারে:
পরিবহন এবং বিষয়বস্তু ছড়িয়ে দেওয়ার সময় প্যাকেজ ফেটে যাওয়া;
ভোক্তাদের প্যাকেজ খুলতে অসুবিধা হয়, ব্যবহারকারীর অভিজ্ঞতা প্রভাবিত হয়;
স্ট্যাকিংয়ের সময় প্যাকেজ বিকৃতি, স্টোরেজ দক্ষতা হ্রাস।
দ improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. উপাদান উদ্ভাবন: কার্যকরী যৌগিক
ন্যানো উপাদান পরিবর্তন: ন্যানো কাদামাটি, ন্যানো সিলিকা, ইত্যাদি যোগ করে তাপ সীল স্তরের যান্ত্রিক বৈশিষ্ট্যগুলিকে উন্নত করুন;
জৈব-ভিত্তিক উপকরণের প্রয়োগ: জৈব-ভিত্তিক উপকরণ যেমন পলিল্যাকটিক অ্যাসিড (পিএলএ) এবং পলিহাইড্রোক্সিয়ালকানোয়েট (পিএইচএ) প্যাকেজিংয়ের পরিবেশগত প্রভাব কমাতে পারে;
স্মার্ট উপাদান উন্নয়ন: ফেজ পরিবর্তন উপকরণ (পিসিএম) এর প্রবর্তন তাপ সীল স্তরের তাপমাত্রাকে প্রতিক্রিয়াশীল করে তোলে এবং কোল্ড চেইন সরবরাহের প্রয়োজনের সাথে খাপ খায়।
2. প্রক্রিয়া আপগ্রেড: সুনির্দিষ্ট নিয়ন্ত্রণ
অনলাইন পর্যবেক্ষণ প্রযুক্তি: ইনফ্রারেড থার্মোমিটার, লেজার বেধ গেজ এবং অন্যান্য সরঞ্জামের মাধ্যমে তাপ সীল প্রক্রিয়ার রিয়েল-টাইম পর্যবেক্ষণ;
ডিজিটাল সিমুলেশন: তাপ সীল স্তরের স্ট্রেস ডিস্ট্রিবিউশন এবং প্রক্রিয়া পরামিতি অপ্টিমাইজ করতে সীমাবদ্ধ উপাদান বিশ্লেষণ (এফইএ) ব্যবহার করুন;
ক্লোজড-লুপ কন্ট্রোল সিস্টেম: স্বয়ংক্রিয়ভাবে তাপ সীল তাপমাত্রা, চাপ এবং গতি সামঞ্জস্য নিশ্চিত করতে পর্যবেক্ষণ ডেটা অনুযায়ী সামঞ্জস্য করুন।
3. ডিজাইন অপ্টিমাইজেশান: লাইটওয়েট গঠন
পাতলা নকশা: কর্মক্ষমতা নিশ্চিত করার সময় তাপ-সিলিং স্তরের পুরুত্ব হ্রাস করুন এবং উপাদান ব্যয় হ্রাস করুন;
মাল্টি-লেয়ার কম্পোজিট স্ট্রাকচার: বিভিন্ন উপকরণের গ্রেডিয়েন্ট ডিস্ট্রিবিউশনের মাধ্যমে কর্মক্ষমতা এবং খরচের মধ্যে ভারসাম্য অর্জন করা;
ইজি-টিয়ার ডিজাইন: ভোক্তার খোলার অভিজ্ঞতা উন্নত করতে তাপ-সিলিং স্তরে একটি দুর্বল কাঠামো এম্বেড করুন।